Bir vardiyanın sonunda operatör 798 sağlam parça teslim ettiğini söylüyor. PLC ekranında 330 yazıyor. Depoya ise henüz 760 parça girmiş. Üç sayı da doğru olabilir: PLC çevrimi sayıyordur, operatör kalite kontrolü biten parçaları biliyordur, son kasa da depoya ulaşmamıştır.
MES kurulumu bu sayıları aynı ekrana taşımaktan fazlasını gerektirir. Sayının neyi anlattığı, hangi üretime ait olduğu ve ne zaman kesinleştiği anlaşılmalıdır. İlk uygulamanın asıl değeri burada ortaya çıkar. Vardiya sonunda “Hangisi doğru?” tartışması yerine, farkın nereden geldiğini gösterebilen bir kayıt oluşur.
Aşağıdaki enjeksiyon örneği bu hesabın nasıl kurulacağını anlatır. Rakamlar açıklama içindir; bir müşteri uygulamasının sonucu değildir.
Üretimden bir görünüm. Fotoğraf: Freek Wolsink / Pexels.
Çevrim sayacı tek başına üretim adedi değildir
Sabah iki gözlü kalıpla A ürünü, öğleden sonra dört gözlü kalıpla B ürünü üretilsin. PLC vardiya boyunca 330 çevrim saysın. Bu sayıyı bütün vardiya için ikiyle çarpmak 660 parça verir. Dörtle çarpmak da 1.320 parça verir. İki sonuç da yanlıştır.
| Üretim | Çevrim | Çevrim başına parça | Toplam parça | Fire | Sağlam parça |
|---|---|---|---|---|---|
| A ürünü | 250 | 2 | 500 | 12 | 488 |
| B ürünü | 80 | 4 | 320 | 10 | 310 |
| Vardiya | 330 | — | 820 | 22 | 798 |
Ürün değişiminin saati bilinmiyorsa toplam çevrimden doğru parça adedi çıkarılamaz. Kullanılmayan bir kalıp gözü varsa, kalıbın üzerindeki göz sayısı da yeterli olmaz. Bu yüzden sayaç ile ürün arasındaki ilişki, bağlantı ayarı kadar önemlidir.
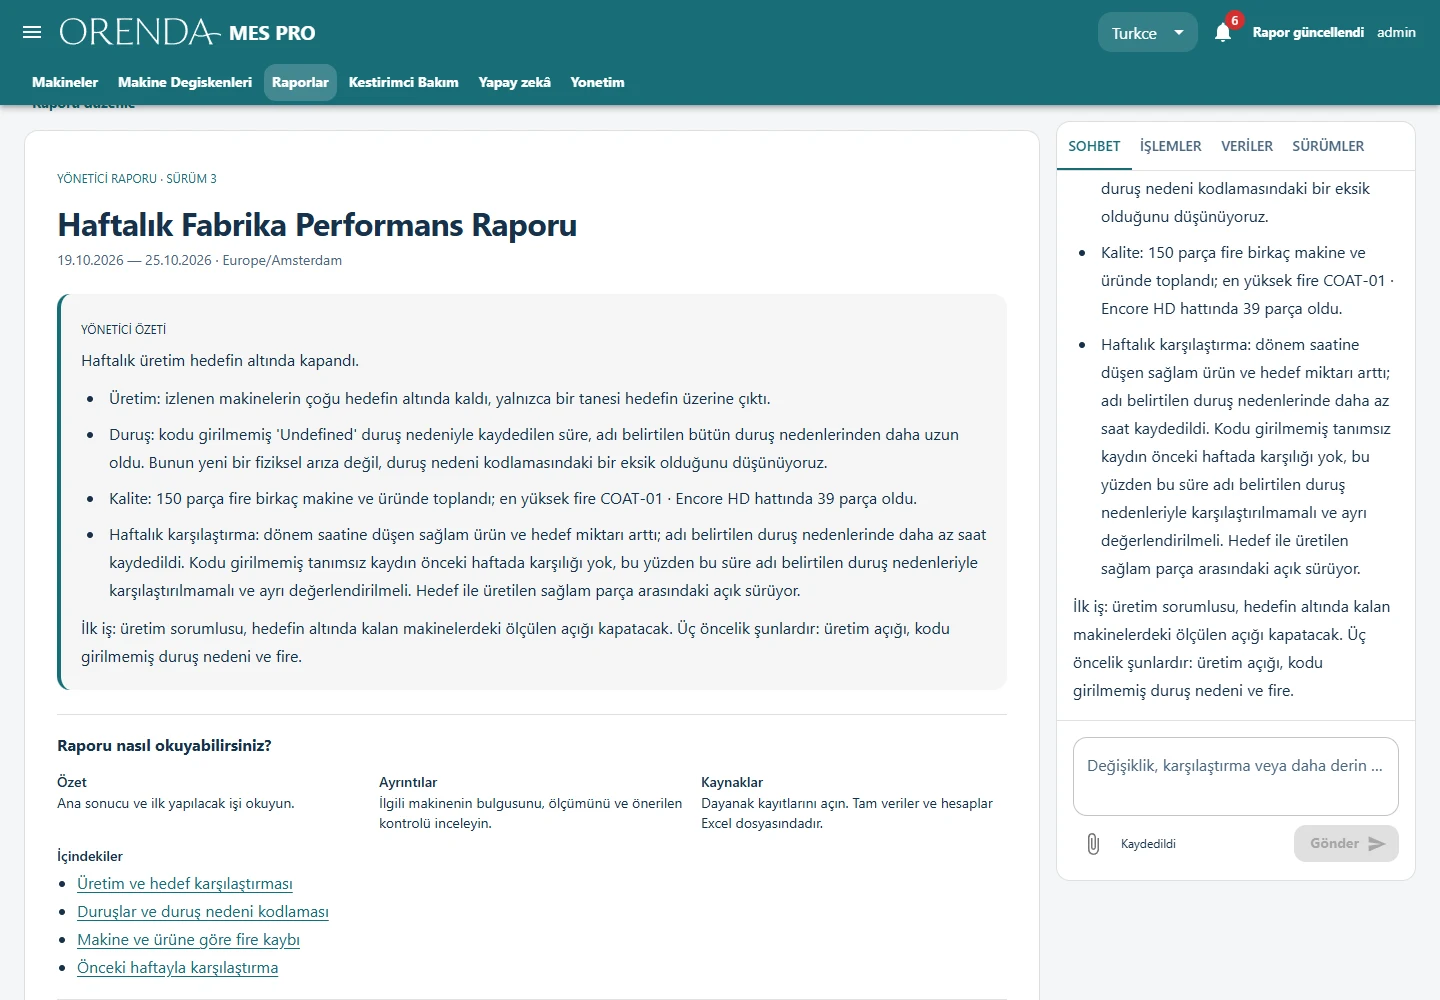
Orenda MES içinde iş merkezi ve ürün tanımları bu ilişkiyi kurmanın başlangıcıdır. Operatör panelinde üretim başlatılırken ürün seçilir; üretim ve duruş kayıtları raporlarda incelenebilir. Devreye almada kullanılan sayacın çevrim mi, toplam parça mı, sağlam parça mı verdiği ayrıca belirlenir. Çevrim sayısını parça adedi gibi bağlamak, yazılımın sonradan kendiliğinden çözebileceği bir ayrıntı değildir.
Fire hangi aşamada belli oluyor?
Örnekteki 22 parçanın tamamı makinenin çıkışında ayrılmayabilir. On iki parça ilk kontrolde, on parça daha sonraki ölçümde reddedilmiş olabilir. İkinci grubun ertesi gün kaydedilmesi, dünün raporunu değiştirir.
Üretim ekibiyle kalite ekibinin aynı soruya yanıt vermesi gerekir: Rapor, vardiya kapanışındaki durumu mu gösteriyor, yoksa son kalite kararını mı? İkisi de kullanılabilir; aynı başlık altında birbirinin yerine geçmemelidir. Yeniden işlenen parçalar da yeni üretim gibi tekrar sayılmamalıdır.
Orenda MES panelindeki sağlam ve hatalı adetler, otomatik kaynakla veya izin verilen elle girişle kullanılabilir. Elle düzeltme gerektiğinde hangi kasanın, ürünün ve üretim kaydının düzeltildiği açıklanmalıdır. Depo kabulü ayrı bir aşamaysa, ilk gün MES toplamıyla bire bir eşit çıkması beklenmez.
Süre hesabı da aynı açıklığı ister
Sekiz saatlik vardiya 480 dakikadır. İşletmenin tanımına göre 30 dakikalık mola üretim süresinden çıkarılıyorsa planlı süre 450 dakika olur. Bu aralıkta 42 dakika duruş kaydedilmişse çalışma süresi 408 dakikadır. Kullanılabilirlik bu tanımla 408 / 450, yani yaklaşık %90,7 olur.
Ama molada makine çalışmaya devam ediyorsa aynı kural uygun olmayabilir. Kalıp değişiminin planlı süreye dahil edilip edilmemesi de sonucu değiştirir. OEE hesabındaki ilk karar formül değil, hangi sürenin hesaba girdiğidir.
Vardiya sınırı ayrıca önemlidir. Saat 15.55’te başlayan ve 16.10’da biten duruş, 16.00’da kapanan vardiyada beş dakika yer kaplar. Toplam duruş on beş dakikadır; iki vardiyanın da tamamını kendi kaybı sayması toplamı şişirir.
İlk hafta hangi farklar incelenmeli?
Normal çalışan bir makineyi izlemek kolaydır. Kayıt düzeninin sağlamlığı ürün değişiminde, sayaç sıfırlanmasında ve veri kesintisinde anlaşılır. Bunlar üretimi aksatmadan, kararlaştırılan devreye alma koşullarında denenebilir.
Sayaç 9.998’den 3’e geçtiğinde bunun sıfırlanma mı, sayaç taşması mı, yanlış okuma mı olduğu bilinmelidir. Haberleşme kesildiğinde de “makine üretmedi” ile “üretimi göremedik” ayrılmalıdır. Orenda MES’in Makine Değişkenleri ekranı, tanımlanmış değerleri ve mevcut geçmişi incelemeye yardımcı olur. Ancak toplanmamış bir ölçüm sonradan grafik üzerinden geri getirilemez.
Her fark yazılım hatası değildir. Operatörün ürün değişimini geç bildirmesi, kasaların farklı anda sayılması veya fire girişinin gecikmesi de aynı sonucu doğurur. İlk incelemede sayıdan önce bu zaman çizgisi açıklanır.
Yaygınlaştırma kararı neye dayanır?
İyi bir ilk uygulamanın sonunda yalnızca bir ekran değil, kabul edilmiş bir hesap yöntemi vardır. Üretim sorumlusu toplamın nereden geldiğini, operatör hangi bilgiyi gireceğini, otomasyon ekibi ise hangi sinyalin eksik kaldığını bilir.
Sonraki hatta geçiş için birkaç olağan vardiyanın yanı sıra ürün değişimi ve kesinti içeren kayıtların da açıklanabilmesi gerekir. Kabul edilen fark, prosesin ölçüm hassasiyetine göre belirlenir. Nedeni bilinmeyen duruşlar ayrıca takip edilir; her alarmı duruş nedeni yapmak bu açığı kapatmaz.
Bu kayıt düzeni oturduğunda MES, vardiya sayımının ötesine geçer. Hangi ürünün üretiminde zaman kaybedildiği, hangi duruşun tekrar ettiği ve hangi üretimde firenin arttığı birlikte görülebilir. MES, HMI ve SCADA’nın görevleri de bu noktada daha net ayrılır.