Plastik üretimini makinesi ve kalıbıyla birlikte takip edin.

Hangi kalıp hangi makinede çalıştı, üretim ne kadar sürdü, kaç sağlam parça çıktı? Orenda MES ile üretim ve kalıp kayıtlarını bir araya getirin. Operatörün izlemesi gereken proses değerlerini Orenda SCADA’da gösterin.

Kalıp değişirken üretimin geçmişi kaybolmasın

Enjeksiyon üretiminde makine, kalıp, ürün ve çevrim birlikte değerlendirilir. Orenda MES, üretimi iş emriyle ilişkilendirirken kalıp atamalarını ve kullanım kayıtlarını da tutar. Böylece üretim ekibi miktar ve duruşları, bakım ekibi kalıbın kayıtlı kullanımını ve yapılan işleri takip edebilir.

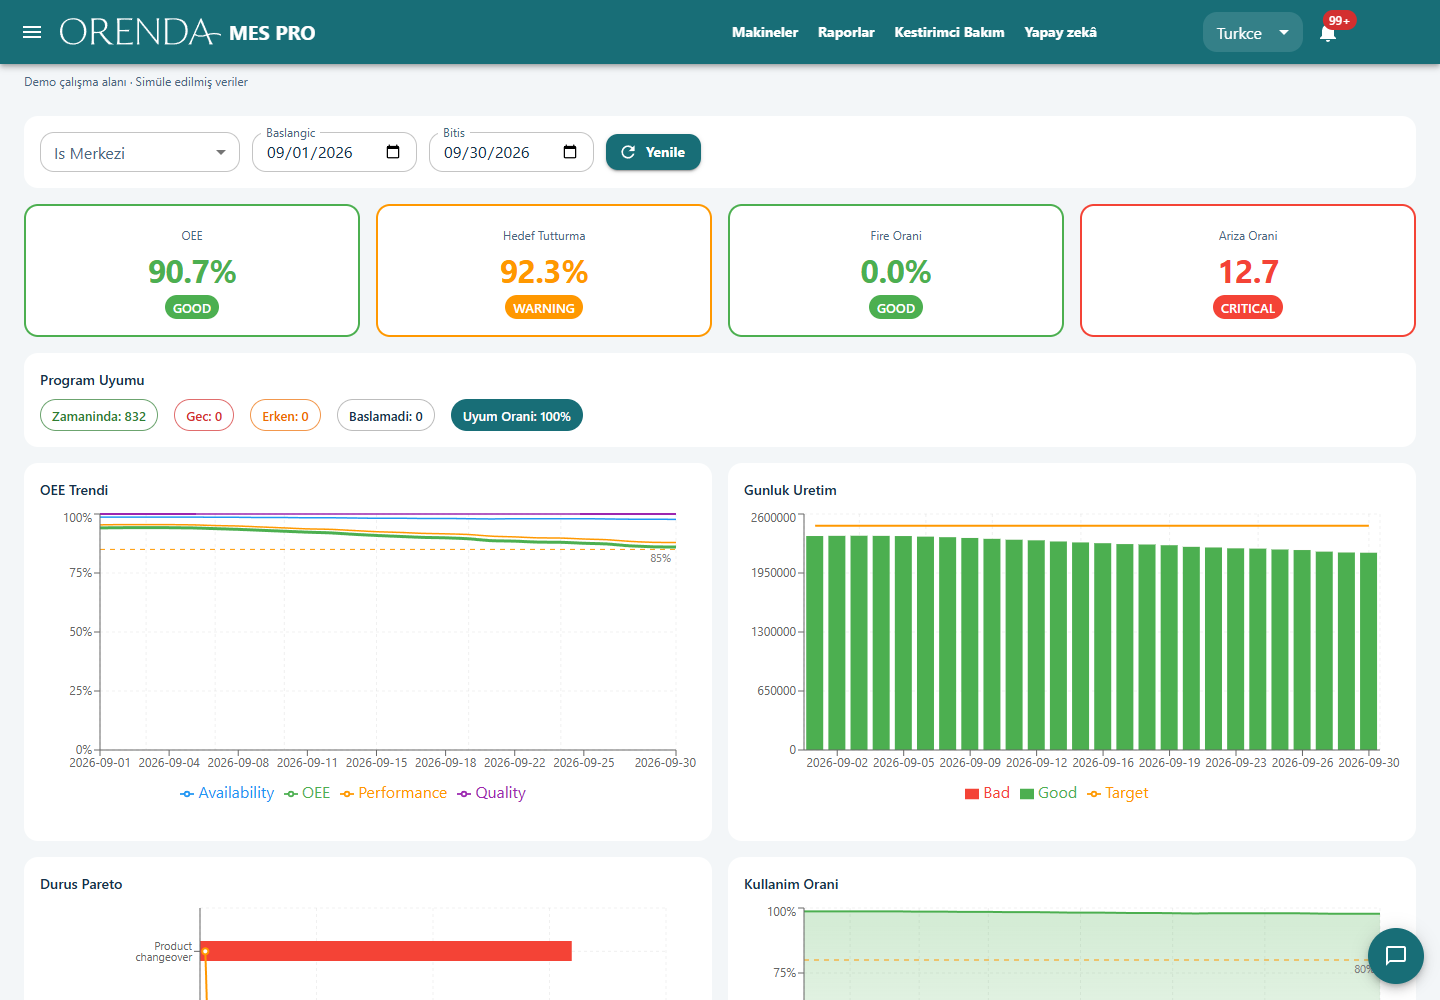
Örnek üretim miktarları ve duruşlarla Orenda MES analiz ekranı

Orenda MES demosu · Örnek üretim verileri

Dört gözlü kalıpta yüz çevrim, yüz parça değildir

Hesabı açıklamak için dört gözlü bir kalıbın 100 çevrim yaptığını düşünelim. Bütün gözler çalışıyorsa beklenen toplam 400 parçadır. Bu parçaların 12’si hatalıysa sağlam üretim 388 olur. Çevrim sayısı, toplam parça ve sağlam parça aynı üretimin farklı ölçüleridir.

Gözlerden biri devre dışıysa beklenen adet de değişir. Bu nedenle makinenin hangi değeri gönderdiği ve MES’te hangi miktarın kaydedildiği bilinmelidir. Tamamlanan üretim miktarından oluşan kalıp kullanım kaydını, doğrulanmış bir eşleştirme olmadan fiziksel baskı sayısı kabul etmek doğru olmaz.

Bu sayılar örnek amaçlıdır. Gerçek kurulumda makine sayacı, etkin göz sayısı ve üretim kaydı karşılaştırılır. Kalıp bakımının baskı adedine göre planlandığı tesislerde, kullanım birimi ile bakım sınırının aynı şeyi ifade etmesi sağlanır.

Kalıp değişimini üretim ve bakım geçmişinin parçası yapın

Kalıp başka makineye taşındığında makine ataması ve ilgili üretim kaydı güncellenir. Kullanım miktarının hangi kalıba işlendiği kontrol edilir. Atamanın doğru zamanda değiştirilmesi, sonraki üretimin önceki kalıbın kaydına eklenmesini önler.

Üretim değerlendirmesinde kalıp değişimi ve ayar süreleri, diğer duruşlardan ayrılarak incelenebilir. Kalite kaydında tekrar eden hata varsa ilgili üretim ve yapılan kontroller açılır. Uygun sinyaller mevcutsa SCADA’daki sıcaklık veya basınç değişimleri de incelemeye destek olur; hata nedeni sahadaki kontrolle değerlendirilir.

Bakım ekibi ise kayıtlı kullanımın yanında önceki temizlik, kontrol ve onarım bilgilerini inceler. Tanımlı kullanım sınırı, kontrol zamanını planlamaya yardımcı olur. Yapılan işin sonucunun saklanması, aynı kalıpta sorun tekrarlandığında önceki müdahalelerin görülmesini sağlar.

Üretim, kalıp ve proses kayıtlarını birleştirin

Ürün ve üretim işi

Çalışılan ürünü ve iş emrini seçin; çevrim, üretim miktarı, ayar ve diğer duruşları ilgili üretimle değerlendirin.

Kalıp ve kullanıldığı makine

MES Takım ve Kalıp Yönetimi PRO modülünde kalıbı, başlangıç kullanım değerini ve makine atamasını kaydedin. Kullanım miktarını tanımlı bakım sınırıyla birlikte takip edin.

Proses ve parça kalitesi

Makineden alınabilen sıcaklık ve basınç gibi değerleri SCADA’da gösterin. Kalite modülüyle kontrol sonuçlarını ve hatalı parçaları ilgili üretim kayıtlarına bağlayın.

Kullanım sayacının neyi saydığı açık olsun

Orenda MES’in kalıp kullanım kaydı, tamamlanan üretim miktarlarından güncellenir. Çok gözlü bir kalıpta bu miktar, fiziksel baskı sayısıyla aynı olmayabilir. Parça adedi, çevrim sayısı ve kalıp kullanım birimi kurulumda ayrı tanımlanır. Baskı esaslı bakım sınırı kullanılacaksa gereken dönüşüm ve veri eşleştirmesi doğrulanır.

  1. Kalıbı, başlangıç kullanım bilgisini ve çalışacağı makineyi kaydedin; sayacın birimini belirleyin.
  2. İlgili ürün ve iş emriyle üretimi yürütün; adetleri, duruşları ve hatalı parçaları kaydedin.
  3. Kalıp değişiminde üretim kaydını ve makine atamasını güncelleyin; kullanımın doğru kalıba işlendiğini kontrol edin.
  4. Kayıtlı kullanımı bakım sınırı ve saha kontrolüyle birlikte değerlendirerek gereken bakım işini planlayın.

Günlük takibi üç somut soruya bağlayın

Üretim nerede kayıp verdi?

Kalıp değişimini, ayarı, diğer duruşları ve hatalı miktarı ayrı inceleyin. Farklı ürünleri kendi çevrim ve sayım tanımlarıyla değerlendirin.

Kalıbın kontrol zamanı geldi mi?

Doğrulanmış kullanım birimindeki kaydı tanımlı bakım sınırıyla karşılaştırın. Saha kontrolü ve bakım geçmişiyle birlikte değerlendirin.

Önceki bakımda ne yapıldı?

Kalıp ve ekipmana ait bakım kayıtlarını açın. Tekrarlayan sorunda yapılan müdahaleyi ve sonucunu yeniden inceleyin.

Plastik üretiminde MES ve kalıp takibi

Kalıp bakım sınırı nasıl kullanılır?

Başlangıç kullanım değeri, sayılan birim ve bakım sınırı birlikte tanımlanır. Kayıtlı kullanım bu sınırla karşılaştırılarak kontrol ve bakım planlanır. Sınır, kalıbın ne zaman arızalanacağını gösteren bir tahmin değildir; kalıbın durumu saha kontrolü ve servis geçmişiyle değerlendirilir.

Enjeksiyon makinesinden hangi veriler alınabilir?

Kontrolörün ve arayüzün sunduğu veriler incelenir. Kullanılabilecek çevrim, sayaç, makine durumu, sıcaklık veya basınç sinyalleri bağlantı üzerinden doğrulanır. Üretim takibi ve proses ekranı, makinenin gerçekten sağlayabildiği verilerle hazırlanır.

Kalıp kullanımını ve üretim kaybını birlikte görün.

Enjeksiyon makinelerinizin sayaçlarını, kalıp atamalarınızı ve bakım yöntemlerinizi değerlendirelim. Üretim ve bakım ekiplerinin aynı kayıtlardan nasıl yararlanacağını gösterelim.

Plastik üretimi demosu alın