MES, HMI ve SCADA: makineden üretim sonucuna

Operatör prosesin durumunu görsün, üretim sorumlusu hangi işin ne kadar ilerlediğini bilsin. Orenda SCADA ve MES ile aynı makine verilerini, sahadaki görevlerine uygun ekran ve kayıtlarda kullanın.

Her ekip aynı üretime farklı bir soruyla bakar

Operatör basıncı ve makinenin durumunu izler. Vardiya sorumlusu çalışan iş emrini, sağlam üretimi ve duruş süresini takip eder. HMI operatörün kullandığı arayüzdür; SCADA proses değerlerini ve ekipman durumunu gösterir. MES ise üretimi ürün, iş emri, miktar ve duruş kayıtlarıyla ilişkilendirir. Orenda MES ve SCADA, Box üzerinde yerel çalışarak izin verilen makine verilerini kullanabilir.

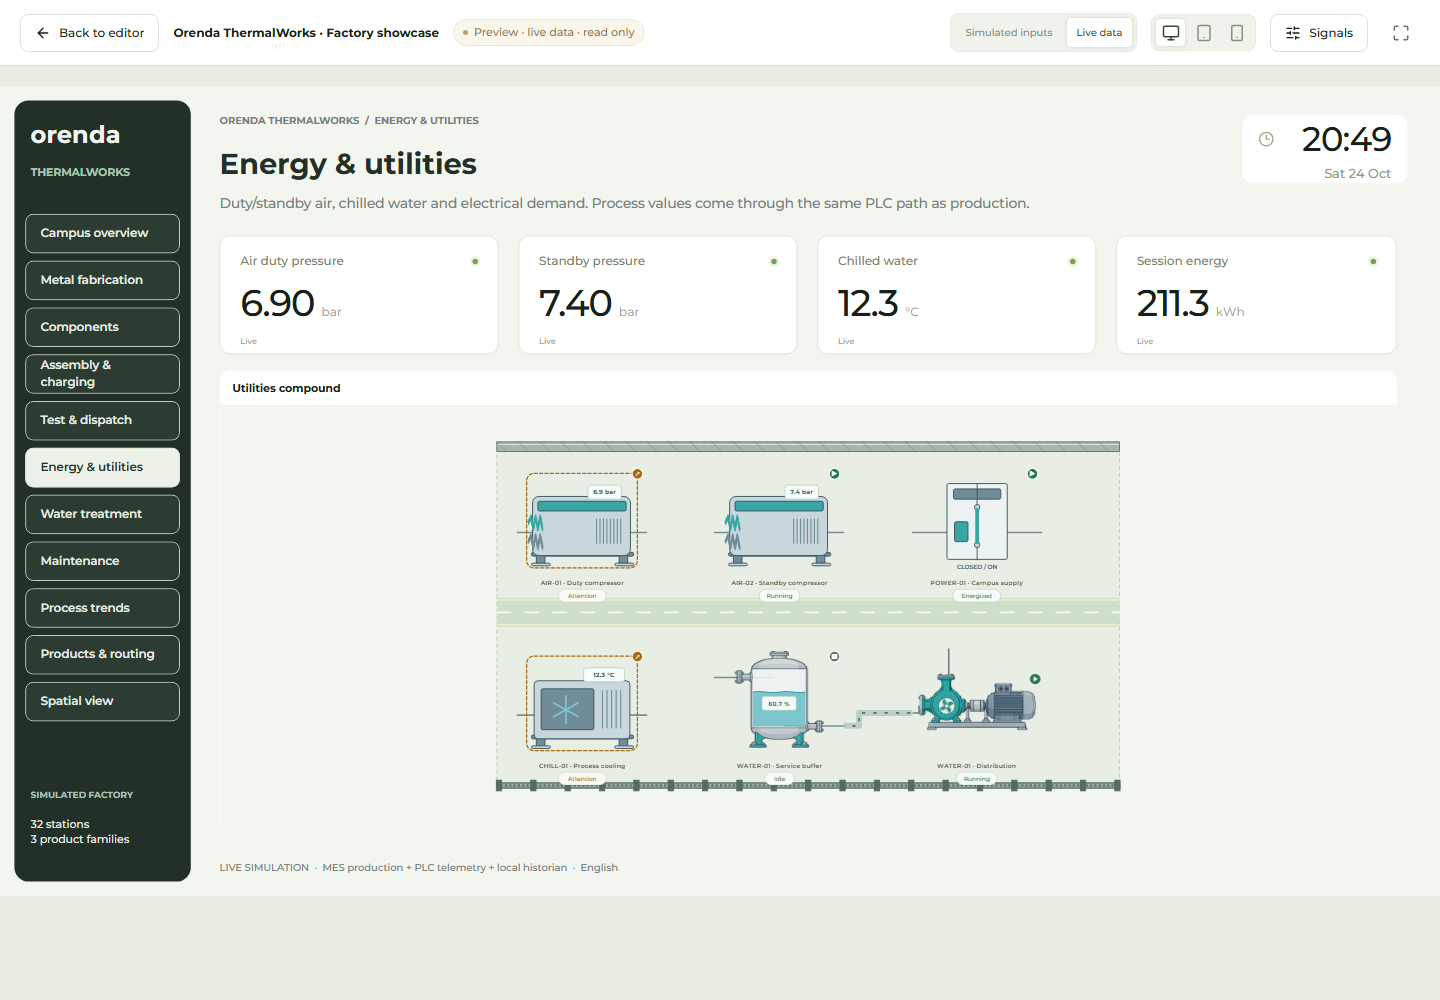
Örnek ekipman ve proses değerlerini gösteren Orenda SCADA ekranı

Orenda SCADA demosu · İngilizce arayüz · Örnek proses verileri

Bir duruşun proses tarafını ve üretime etkisini birlikte görün

Örnek olarak basınçlı havayla çalışan bir hattın durduğunu düşünelim. SCADA’da hat basıncının düşüşü ve ekipman durumunun değiştiği zaman görülebilir. MES’te duruş, o sırada üretilen ürün ve çalışılan iş emriyle ilişkilendirilir. Ekip, proses koşullarını ve kaybedilen üretim süresini aynı olay üzerinden inceler.

Operatör duruş nedenini sahada kontrol ederek kaydeder. Basıncın düşmüş olması tek başına arızalı parçayı veya asıl nedeni açıklamaz. Bakım ekibi ilgili ölçümleri ve saha bilgisini birlikte değerlendirir. Vardiya sorumlusu da duruşun iş emrinin tamamlanmasına etkisini görür.

Bu görev paylaşımı, aynı olayın farklı ekranlarda kopuk kalmasını önler. Operatörün proses takibi, bakım ekibinin araştırması ve üretim sorumlusunun vardiya değerlendirmesi birbirini tamamlayan kayıtlara dayanır.

Ürün değişiminde ve veri kesildiğinde kayıtları kontrol edin

Normal üretim sırasında doğru görünen bir sayaç, ürün değişiminde sıfırlanabilir. Veri bağlantısı kesildiğinde son değer ekranda kalabilir. Bu durumların nasıl ele alınacağı kuruluma dâhil edilir. SCADA’da değerin güncelliği, MES’te üretim kaydının zaman ve miktar kapsamı anlaşılır olmalıdır.

Sayacın nerede sıfırlandığı, hangi olayın duruş sayıldığı ve hatalı parçanın hangi noktada ayrıldığı birlikte belirlenir. Aynı makineye ait iki kaydı karşılaştırırken zamanların ve birimlerin eşleşmesi gerekir. Bu hazırlık, sonradan görülen adet farklarını araştırmayı kolaylaştırır.

Mevcut PLC, makine programını ve kilitlemeleri yürütmeye devam eder. Yerel HMI’nin kullanımı da sürdürülebilir. Orenda ürünleri, doğrulanan veri arayüzleri üzerinden gereken izleme ve üretim takibi görevlerini üstlenir.

Ekranı, o ekranla yapılacak işe göre kurun

HMI: makineyi kullanan kişi için

Operatörün gerekli değerleri görmesini ve yetkili işlemleri yapmasını sağlar. Yerel makine paneli bu görevi sürdürebilir; HMI ekranları SCADA tasarımının da parçası olabilir.

SCADA: prosesin takibi için

Ekipman durumunu, ölçümleri ve zaman içindeki değişimleri birlikte gösterir. Operatör genel görünümden ilgili ekipmanın ayrıntısına geçerek prosesin neresinde değişim olduğunu inceler.

MES: üretimin yönetimi için

Makinedeki çalışmayı ürün, iş emri ve vardiyayla ilişkilendirir. Üretilen miktar, hatalı parçalar ve duruş nedenleri üzerinden hedefi ve gerçekleşeni takip etmeyi sağlar.

Ortak veri, her ekranda aynı anlama gelsin

Makine adı, zaman bilgisi, ölçü birimi ve sayaç tanımı iki uygulamada da tutarlı olmalıdır. Örneğin bir çevrim sayacıyla parça sayacı aynı değer gibi kullanılmamalıdır. Orenda MES ve SCADA aynı izinli kaynaklardan yararlanabilir; birlikte kullanılmaları her durumda doğrudan bir SCADA–MES bağlantısı kurulmasını gerektirmez.

  1. PLC’den alınacak durum, sayaç ve ölçümleri görevlerine göre belirleyin; birimlerini ve zaman bilgilerini tanımlayın.
  2. SCADA’da ekipman görünümünü, eğilim grafiklerini ve varsa izinli operatör işlemlerini hazırlayın.
  3. MES’te ürün ve iş emrini üretim kaydıyla bağlayın; adet ve duruş kayıtlarının nasıl oluşacağını belirleyin.
  4. Çalışma, duruş, ürün değişimi ve veri kesilmesi sırasında iki uygulamadaki kayıtları birlikte kontrol edin.

Aynı olaydan üç farklı karar çıkarın

Operatör: şu anda ne oluyor?

Ekipman durumunu ve ilgili ölçümlerin değişimini inceleyerek sahadaki kontrolünü yönlendirir.

Üretim sorumlusu: işe etkisi ne?

Duruş süresini, sağlam üretimi ve iş emrindeki ilerlemeyi değerlendirerek vardiyanın durumunu görür.

Bakım ekibi: ne araştırılmalı?

Olayın zamanı, proses kayıtları ve operatörün açıklaması üzerinden kontrol edilecek ekipmanı belirler.

MES, HMI ve SCADA hakkında

HMI, SCADA ve MES üç ayrı kurulum olmak zorunda mı?

HMI, operatörün kullandığı arayüzü tanımlar; bir makine panelinde veya SCADA uygulamasında bulunabilir. MES üretim kaydını ve iş emri takibini yürütür. Gerekli ürünler, mevcut sistemlerin görevlerine ve ekibin ihtiyacına göre belirlenir.

Mevcut SCADA’mız varken Orenda MES kullanabilir miyiz?

Mevcut SCADA ve makine kontrolleri görevlerini sürdürebilir. MES için gereken sayaç, durum ve iş bilgilerine hangi arayüzden erişileceği incelenir. Üçüncü taraf bağlantısının desteklediği veriler ve izinler doğrulanarak kapsam belirlenir.

Mevcut sistemlerinizde görev dağılımını netleştirelim.

Operatörün gördüğü ekranlarla üretim ekibinin kullandığı kayıtları birlikte değerlendirelim. Hangi bilgilerin MES’te üretim kaydına gireceğini, hangilerinin SCADA’da gösterileceğini ve ortak veri kaynaklarını belirleyelim.

MES ve SCADA için görüşelim