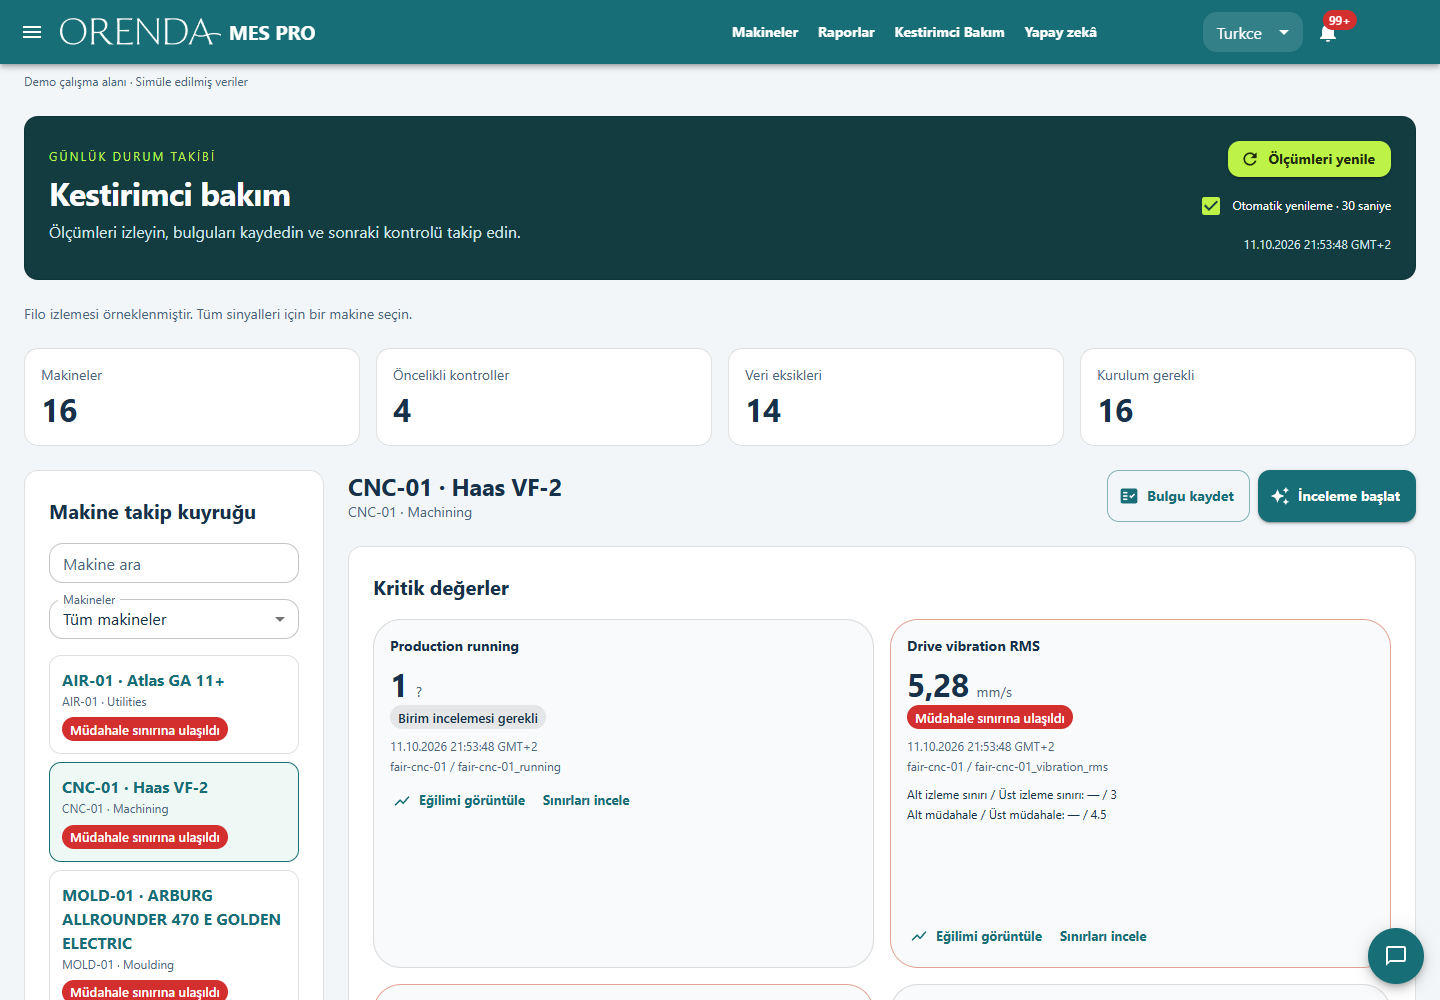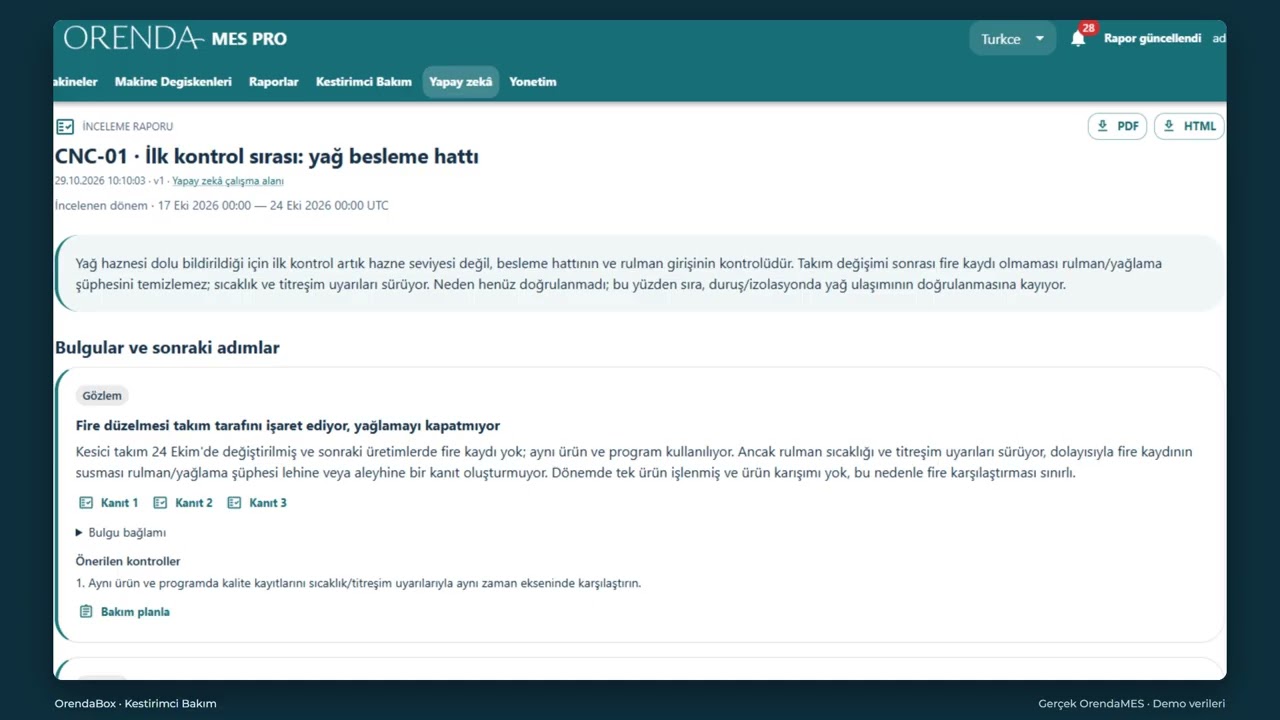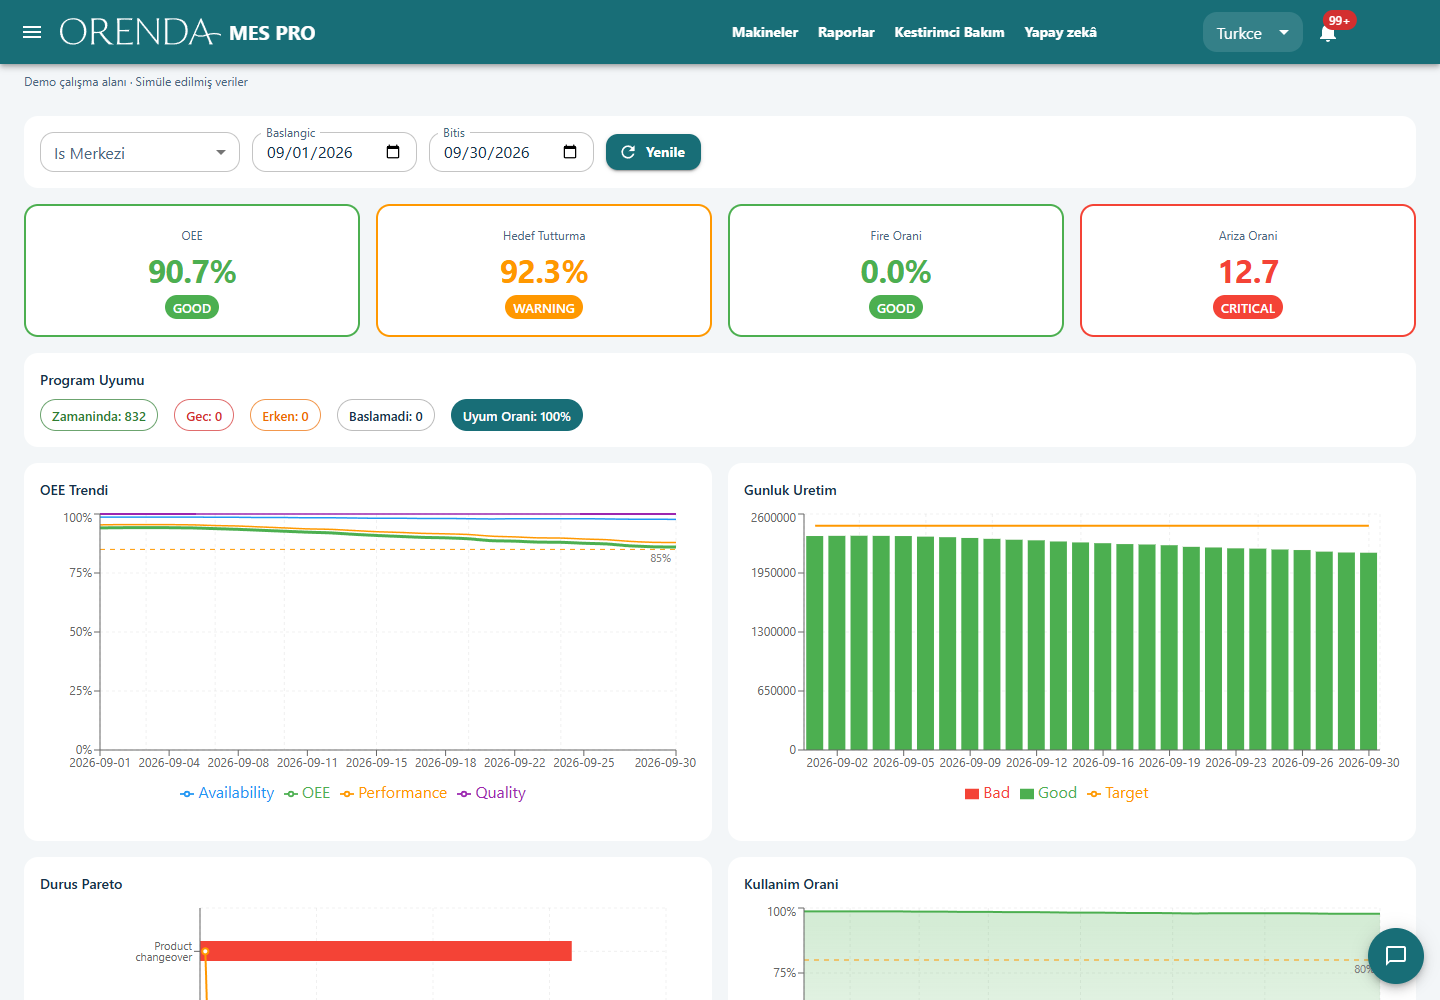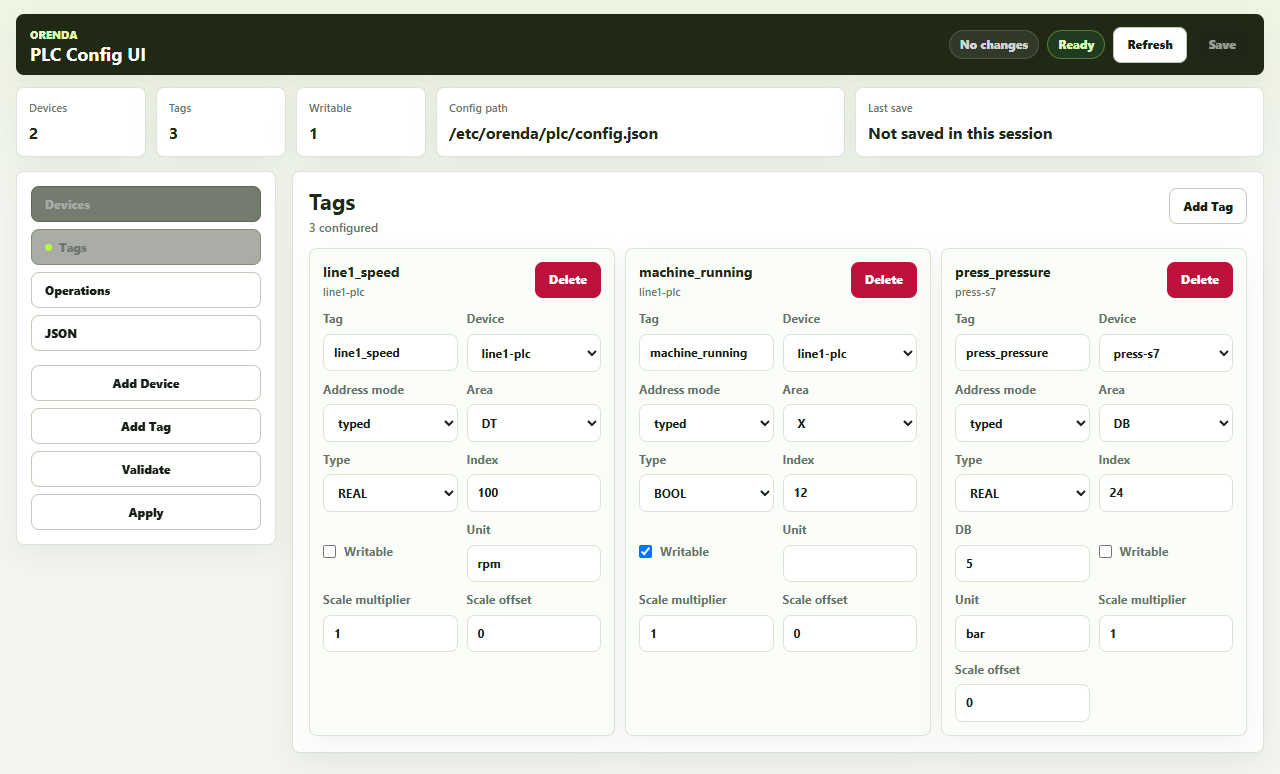
Ekrana bir sayı geldi. Peki doğru adresten mi okundu? Sıcaklık mı, başka bir değer mi? Birim doğru mu?
PLC bağlantısını kurduktan sonra bu soruları cevaplayın. Sayıyı üretim adedi veya bakım ölçümü olarak kullanmadan önce anlamını doğrulayın.
Önce hangi iş için veri gerektiğini belirleyin
Üretim takibi için makine durumu, toplam adet ve sağlam adet gerekebilir. Bakım incelemesinde ise sıcaklıkla birlikte çalışma durumuna ihtiyaç duyabilirsiniz.
Başlangıçta bütün adresleri okumaya çalışmayın. Her verinin hangi soruya cevap vereceğini ve hangi uygulamada kullanılacağını yazın.
Her veri noktası için kısa bir kayıt tutun
Aşağıdaki tablo hazırlık örneğidir. Doğrudan PLC’ye uygulanacak bir ayar listesi değildir.
| Alan | Örnek | Kontrol edilecek bilgi |
|---|---|---|
| Makine | Pres 01 | Makine kodu |
| Veri noktası | Motor sıcaklığı | Gerçek kaynak adresi |
| Veri türü | Sayısal ölçüm | PLC türü ve sözcük sırası |
| Birim | °C | Ölçek ve beklenen aralık |
| Okuma aralığı | Kurulumda belirlenir | İhtiyaç ve PLC üzerindeki yük |
| Çalışma durumu | Çalışıyor veya duruyor | Sinyalin anlamı |
| Geçmiş kayıt | Karşılaştırma için gerekli | Saklama süresi ve depolama |
PLC’nin adres haritasını da saklayın. Program değiştiğinde aynı adresin aynı bilgiyi verip vermediğini tekrar kontrol edin.
Sayaç ile anlık ölçümü ayrı değerlendirin
Sıcaklık, belirli bir andaki ölçümdür. Parça sayacı ise bir kurala göre biriken üretimi gösterir.
Sayaç ne zaman sıfırlanıyor? Yeni iş emrinde mi, vardiya değişiminde mi, enerji kesildiğinde mi? Uygulamanın bu olaydan önceki ve sonraki üretimi nasıl hesapladığını deneyin.
Çevrim sayısıyla parça adedi de farklı olabilir. Çok gözlü bir kalıpta tek çevrimden birden fazla parça çıkar. Üretim emrinin birimiyle sayaç birimini eşleştirin.
Bilinen bir üretimle karşılaştırın
Ürünü ve yerel kaydı belli olan kısa bir üretim seçin. Makine durumunu, sayacı ve gerekli ölçümleri karşılaştırın.
Operatörün bildiği başlangıç ve duruş anlarını kayıtta bulun. Eşleşmeyen noktaları düzeltmeden kabul edilmiş veri saymayın.
Bu kontrol sonunda neyin denendiği, neyin eşleştiği ve hangi işin açık kaldığı belli olsun.
Kesinti sonrasını da deneyin
Bağlantı koptuğunda uygulamanın ne gösterdiğini kontrol edin. Son okunan değer, yeni ölçüm gibi görünmemeli.
Kaynağın zaman bilgisini ve raporda kullanılan saat dilimini inceleyin. Kararlaştırılmış devreye alma planıyla yeniden başlatma ve bağlantı dönüşünü deneyin. Çift sayım, veri boşluğu veya beklenmeyen sıfırlanma var mı, bakın.
Aynı veriyi farklı uygulamalarda aynı anlamda kullanın
Orenda Box’ın veri toplama servisi, yapılandırılan değerleri izin verilen uygulamalara sağlar. MES üretim bilgisini ekler. SCADA proses ekranını oluşturur. Raporlar seçilen kayıtları ve hesapları kullanır.
Makine kodları ve birimler bu uygulamalarda tutarlı olsun. Toplama aşamasında netleştirilen tanımlar, sonradan “hangi sayı doğru?” tartışmasını azaltır.
İlk bağlantı için PLC’den veri toplama çözümünü inceleyin. Doğrulanan verileri üretim takibinde ve SCADA ekranlarında kullanabilirsiniz.